


アイスリングは完璧に見えても、それでも負担になることがあります。硬度認定されたアルミニウム製フェルールを使用し、適合するダイで全トン数でプレスされた 16 mm フェルールで固定されたワイヤ ロープ アイ スリングは、たとえ 2 つが同じラックに並べて設置されていたとしても、フェルールが必要とするトン数に達しなかったショップ プレスで圧搾された製品とまったく同じ製品ではありません。その...
READ MORE東南アジアのワイヤロープ加工業者は最近、コイル同士がくっついて外層に修復不可能なほどの傷がついていたため、焼きなまししたバッチの30パーセント近くを不合格にした。炉のプロファイルは正しく、保護雰囲気は安定しており、サイクル タイムは材料仕様と一致していました。欠陥は熱処理自体に起因するものではありません。これらは、サイクル中にコイルを保持するワイヤーコイラーのアニーリングキャリアから来ました。
ワイヤーコイラー用のアニーリングキャリアは、単にコイルを炉内に輸送するだけの受動的なボックスではありません。これらは、ワイヤー表面が鋼構造物とどの程度接触するか、炉の雰囲気が層間でどの程度自由に循環するか、スタックが重量をどの程度均等に分散するか、ロードおよびアンロード中にコイルのエッジが受ける機械的酷使の程度を制御します。バッチアニーリングでは、キャリアの設計は、炉の設定に手を加えずに固着や引っかき欠陥を除去するためにプラントが変更できる最も直接的な変数の 1 つです。
この記事では、アニーリング キャリアとは何か、最も一般的なバッチ アニーリング欠陥の原因または解決方法、使用可能なキャリアの種類と材料、および長年の使用にわたって一貫したパフォーマンスを発揮するためにキャリアを選択、統合、および保守する方法について説明します。また、キャリアの決定を、コイリング、リーリング、ワイヤロープ端末アニーリング装置などのより広範なワイヤ処理ラインに結び付けます。
1992年以来、当社はスチールワイヤーロープ焼鈍機、巻取機、油圧プレス機、マッチングアクセサリーなどのワイヤーロープ加工機器を十数ヶ国の顧客向けに製造してきました。この記事のガイダンスは、プロセッサーがコイル アニーリング ラインとエンド アニーリングおよび仕上げ作業を組み合わせるときに観察されたフィールド パターンを反映しています。
ワイヤーコイラー用のアニーリングキャリアは、アニーリングされたワイヤーのバッチがきれいになるかスクラップになるかに直接影響します。キャリアの選択は、炉の校正と同じように注意する必要があります。
ワイヤーコイラー用アニーリングキャリア: バッチアニーリングにおける定義と役割
アニーリング キャリアは、バッチ アニーリング中にワイヤ コイルをサポートする再利用可能なバスケット、トレイ、フレーム、または固定具です。これにより、コイルの形状が損なわれず、ワイヤ表面が溶着しないように隣接する層が分離され、炉の雰囲気と熱がすべてのターンに到達できるようになり、スタックが機械的に安定して、クレーン、プッシャー、または充填機で移動することなく持ち上げることができます。
一般的なバッチアニーリング操作では、ワイヤをコイラーに巻き付けてキャリア上に降ろし、ベル炉またはボックス炉内に 2 つ、3 つ、または 4 つのキャリアを高く積み上げます。炉を密閉し、窒素または水素でパージし、アニーリング温度まで加熱し、必要な均熱時間保持してから、制御された方法で冷却します。そのサイクルの各段階でワイヤに力がかかり、キャリアはこれを管理する必要があります。
コイル層間の直接接触が中心的な問題です。アニーリング温度では、特に積層コイルの圧縮圧力下では、清浄な鋼表面が拡散によって結合する可能性があります。適切に設計されたキャリアは、接触面積を減らし、多孔板やワイヤーメッシュなどの分離機能を導入し、単一の層に過剰な局所荷重がかからないようにスタックの自重を分散します。
キャリアは大気循環にも影響を与えます。たとえば、水素ベルアニールでは、ガスがコイルスタックを通って流れ、表面から汚染物質を除去する必要があります。開口面積が小さいキャリアは流れを妨げ、サイクルタイムを延長し、酸化物の状態に局所的な変動を生じさせます。十分な穴、硬い形状、慎重に配置されたサポートを備えたキャリアにより、コイルの周囲およびコイルを通る大気の経路が予測可能になります。
最後に、キャリアは再利用可能なツールです。何百回もの加熱、冷却、機械的取り扱いのサイクルに歪みなく耐える必要があります。この要件により、建設方法と材料の選択が決まります。この両方については、このガイドの後半で説明します。
アニーリングキャリアを単なる保管箱としてではなく、炉の熱的および機械的コンポーネントとして扱います。
固着と傷の欠陥: キャリアの設計がコイルの品質を決定する理由
スティッキングとは、隣接するワイヤ表面が局所的な接触点で融合することです。スクラッチとは、加熱、冷却、または炉の取り扱い中に層が相互に移動するときに発生するワイヤ表面の機械的摩耗です。どちらの欠陥も、鋼線および鋼棒のバッチ焼鈍において最も頻繁に報告される品質問題の 1 つです。多くのアニーリングキャリアの再設計の目的は、まさにこれら 2 つの欠陥を防ぐことです。
以下で説明するデータは、積み重ね可能なキャリア上で中炭素鋼ワイヤを処理した複数のバッチ焼きなまし操作で収集された欠陥記録から得られます。各プラントには炉の状態、雰囲気の質、材料グレードの組み合わせが異なりますが、欠陥原因の分布は驚くほど一貫したパターンに従います。報告されたケースの 60% 以上では、根本原因は炉のコントローラーではなくキャリアに関係していました。処理チームがキャリアの改善が最も効果を発揮する箇所を確認できるように、レポートを欠陥原因の 5 つのカテゴリにグループ化しました。以下のグラフは、プラントが焼鈍キャリアを最適化する前に、欠陥の原因がどのように特定されたかを示しています。
キャリア最適化前のワイヤコイルのバッチアニーリングにおける欠陥の特定
隣接するコイル層間の固着 42%
粗いまたは変形したサポートによって引き起こされる傷 26%
積層荷重時のコイル変形 14%
ガス流の遮断による表面の変色 11%
コイラーから炉への搬送中のハンドリング損傷 7%
チャート内の 5 つの欠陥カテゴリのうち 4 つは、キャリアの設計またはキャリアの状態に直接関係しています。隣接するコイル層間の固着が報告された欠陥の 42% で最大の割合を占めました。これは、接触圧力と温度が拡散接合を開始するのに十分に高い場合に発生します。平らで連続した表面を持つキャリアでは、ワイヤの接触点は少なくなりますが、接触面積は大きくなります。各接触点に局所的な圧力がかかるため、逆説的に固着の危険性が高まります。狭いサポートリブを備えた穴あきキャリアは、接触面積を大幅に減少させ、固着関連の拒絶反応を最も早く改善します。傷が 26% を占め、ほとんどの場合、根本的な原因は、キャリア表面の粗さ、溶接バリ、スタックの伸縮時にワイヤと擦れて変形したサポート バーでした。通常、過剰に積み重ねたり、不均一な水平面を持つキャリアを使用したりすると、14% のコイル変形が発生します。 11% での変色は、通常、ガスの流れの遮断によって引き起こされます。これはキャリアに関連するもう 1 つの要因です。キャリアの開口面積によって、コイルの中心に到達する大気の量が決まります。残りの 7% の欠陥は、コイラー、キャリア、炉の間の搬送中の取り扱いによる損傷が原因であることが判明しました。これもキャリアの形状と治具の互換性の問題です。実際問題として、これは、固体トレイキャリアを同じ設置面積の適切に換気された接触の少ないバスケットに置き換えるだけで、プラントで総焼鈍欠陥を半分以上削減できることを意味します。この改善は推測的なものではありません。私たちが取り組んでいるいくつかのプロセッサーは、キャリアのみを変更し、同じ炉プログラムを維持しており、固着拒否は桁違いに減少しました。重要なニュアンスは、キャリアの設計がその特定のラインのコイル幅、コイル外径、およびスタッキング高さに一致する必要があるということです。細いワイヤーに適したキャリアは、重いロッドには完全に間違っている可能性があります。したがって、プラントでスクラッチ欠陥の突然の増加が報告された場合、最初に検査するのは炉の温度ではなく、キャリアの表面である必要があります。キャリアの平坦度と接触エッジの状態の定期的な測定は、炉の熱電対の校正と同じ品質管理ルーチンに属します。
一般的なバッチ アニーリングの欠陥の 80% 以上は、キャリアの形状、通気、または表面の状態に遡るため、キャリアの最適化は、ワイヤ コイル アニーラーで利用できる最速の低コスト信頼性向上です。
ワイヤーコイル用の一般的なタイプのアニーリングキャリア
5 つの基本的なキャリア設計は、ワイヤ業界におけるバッチ アニーリング アプリケーションの大部分をカバーします。これらの中から選択するのは、コイルのサイズ、重量、アニーリング温度、雰囲気要件、および工場にすでに設置されている処理装置によって異なります。以下の表は、各設計の主な特徴をまとめたものです。
| キャリアの種類 | 建設 | 換気 | 耐荷重 | 最適な用途 |
|---|---|---|---|---|
| 穴あき鋼板キャリア | 丸穴または長穴、溶接エッジ、補強リブを備えた平板 | 30~40%のオープンエリア | 中~高 | 適度な積層高さの汎用コイルアニール |
| 溶接金網バスケット | メッシュ床と側面、溶接ワイヤーフレーム、オプションのリフティングラグ | 50~60%のオープンエリア | 低から中程度 | 大気へのアクセスが重要な細線、光輝焼鈍 |
| 積み重ね可能なキャストフレームキャリア | 一体型スタッキングポストを備えた鋳鉄または耐熱鋳鋼グリッド | 40~50%のオープンエリア | 高 | 重いロッドコイル、長寿命、高温サイクル |
| 分割された拡張可能なキャリア | コイル内径の周りをロックする調整可能なセグメント | セグメントの間隔に依存します | 中 | 1 つのフィクスチャで複数のコイル サイズ |
| カスタム治具キャリア | コイル内径、外径、炉寸法に合わせて製作 | カスタム | カスタム | 特殊なコイル形状と自動装填システム |
穴あき鋼板キャリアは、低い製造コストと優れた構造強度を兼ね備えているため、最も一般的です。開放領域は、通常、プレートがサポート間のたるみを防ぐのに十分な剛性を保持できるように間隔をあけて配置された丸い穴またはスロット付きの開口部によって実現されます。これらのキャリアは、コイル重量が重要となる直径 3 mm を超えるワイヤの出発点として合理的です。
溶接ワイヤーメッシュバスケットは、最高の通気性と最小の接触面積を備えているため、光輝焼鈍や傷つきやすい細いワイヤーに最適です。主な弱点は耐荷重が限られていることです。メッシュ床は重い積み重ねの下で膨らむ可能性があるため、通常は周囲のフレームと中央のサポート リングで構築されます。また、熱サイクルを繰り返すと個々のワイヤの交差部分が緩む可能性があるため、より頻繁な検査が必要になります。
積み重ね可能なキャスト フレーム キャリアは、頑丈なオプションです。鋳造構造は溶接構造よりも高温でも形状を保持し、グリッドパターンが一貫したサポートと通気性を提供します。初期コストは高くなりますが、高トン数のプラントでは通常、耐用年数が長いため、アニーリング サイクルあたりのコストが下がります。
セグメント化されたカスタム キャリアは、より狭い目的に使用されます。セグメント化されたキャリアは、サイズごとに個別のキャリアを購入するのではなく、同じベースを調整できるため、幅広いコイル直径を処理するプラントに便利です。カスタム治具は、焼鈍炉の寸法が特殊な場合、または自動充填機で正確なキャリア形状が必要な場合に正当化されます。
| アプリケーションシナリオ
| 選択の重視
|
適切なキャリアのタイプは、製造中の最も重いコイル、最も高温のサイクル、および雰囲気システムによって決まります。あらゆる条件下で優れたパフォーマンスを発揮する万能キャリアは存在しません。
キャリア材料のアニーリング: 特性、温度、経済性
材料の選択によって、キャリアがその形状を維持する期間、ワイヤに付着するスケールの量、アニーリング サイクルあたりのキャリアのコストが決まります。以下の表は、キャリアのメーカーやサプライヤーが最もよく使用する 5 つの材料ファミリーを比較しています。
| 材質 | 連続最高温度 | 酸化挙動 | 相対コスト | 予想耐用年数 |
|---|---|---|---|---|
| 炭素鋼(Q235/A36) | 550~600℃ | 550℃を超えると急速にスケールします | 低い | 低温使用で2~4年 |
| 低い-alloy heat-resistant steel (15CrMo / 1Cr5Mo) | 680~720℃ | 適度なスケーリング、保護酸化層の形成 | 中 | 4~6年 |
| ステンレス304 | 800~850℃ | 優れた耐酸化性、適度なコスト | 中-high | 6~8年 |
| ステンレス鋼310S/309 | 1000~1050℃ | 高温での優れた耐酸化性 | 高 | 8~12歳 |
| 鋳造耐熱鋼(Ni-Cr系) | 900~1000℃ | クリープに強い優れた鋳造構造 | 高 | 8~12歳 |
炭素鋼は、焼きなましサイクルが 600°C 未満に留まる場合に魅力的です。このような条件下では、低価格で十分な強度と剛性を提供します。この問題は、プラントがサイクル温度を高くしたり、浸漬時間を延長したりすると始まります。これは、急速なスケールにより材料の断面が除去され、スケールがワイヤー上に剥がれ落ち、絞り加工後に表面に跡が現れるためです。
低合金耐熱鋼が一般的なアップグレードです。普通の炭素鋼よりもコストが約 30 ~ 40% 高くなりますが、同じサービスで約 2 倍長持ちするため、通常はサイクルあたりのコストが安くなります。これらは、650°C を超えるバッチ アニーリングに推奨される最小値です。
ステンレス鋼キャリア、特にグレード 304 および 310S は、細線の大きなパックを繰り返し焼鈍し、表面品質が最優先される場合に適しています。ステンレスは炭素鋼のような緩いスケールを形成しないため、ワイヤーにスケール粒子が埋め込まれるリスクがはるかに低くなります。より高い材料コストは、光輝焼鈍ラインでのスクラップ率の低下によって正当化されます。
鋳造耐熱キャリアは、ステンレス ワイヤやバルブ スプリング ワイヤの焼きなましなど、連続的な高温サイクルを実行する作業に最適なソリューションです。鋳造構造は溶接シートよりも耐クリープ性が高く、グリッド設計により接触点が最小限に抑えられます。 2 シフトまたは 3 シフトで稼働する工場では、通常、鋳造キャリアがより高い初期投資を 18 か月以内に回収します。
一部のメーカーは、アルミニウム処理された炭素鋼キャリアも提供しています。アルミニウム コーティングは、ステンレスよりも低コストで、約 600 ~ 650°C で適度な酸化保護を提供します。コーティングは徐々に劣化するため、アルミメッキキャリアは、負荷が軽いコイルの使い捨てオプションとして扱うのが最適です。
購入価格だけではなく、アニーリング サイクルあたりのコストでキャリア材料を比較します。より高価な耐熱性キャリアは、寿命が長く、表面欠陥が少ないため、多くの場合、元が取れます。
ワイヤーコイラー用アニーリングキャリアの選び方
選択は製品カタログではなくプロセスデータから始まります。メーカーまたはサプライヤーに問い合わせる前に、ラインの次の動作パラメータを収集してください。
- コイラーに巻いた後のコイル外径、内径、高さ
- コイル重量とフル装備スタックの最大総重量
- アニーリング温度、均熱時間、炉の雰囲気組成
- 炉内寸法と装入方法(クレーン、プッシャー、自動台車)
- 必要な加熱均一性とスタック内の許容温度偏差
- ハンドリング設備とコイラー→キャリア→炉までの搬送経路
- 生産シフト数とキャリアの目標耐用年数
- 初期購入の予算とアニーリング サイクルごとの長期コスト
これらのパラメータを定義したら、構造化された順序で選択を進めます。
- 最悪の場合のコイル スタック、つまり最も重いコイル、最も高いスタック配置、キャリアが耐えなければならない最も高温のサイクルを定義します。
- スタック重量をサポート接触面積の合計で割った値を使用して、下部コイル層の接触圧力を計算します。
- コイルエッジを安定させて伸縮を防止しながら、接触面積を制限するキャリアタイプを選択してください。
- キャリアの開口面積が炉の雰囲気システムおよび必要なガス流量と一致していることを確認します。
- 材料グレードをサイクル温度および雰囲気と比較し、サイクルあたりのコストが最も低いグレードを選択します。
- 既存のクレーンフック、フォーク、チャージングマシンとの取り扱い互換性を確認してください。
- 最初のバッチが処理される前に、サプライヤーと検査スケジュールとスペアパーツ戦略を確立します。
メーカーからアニーリングキャリアを直接購入する場合は、サプライヤーが認定鋼材からキャリアを製造しているかどうか、材料証明書を提供できるかどうか、後で交換するための予備の火格子、サポートバー、スタッキングポストを提供しているかどうかを確認してください。多くの購入者は、コイリングおよびアニーリング装置も供給する単一のメーカーからキャリアを調達することを好みます。これは、寸法公差と材料の推奨事項がプロセス ライン全体で一貫しているためです。大量に購入する場合、信頼できるメーカーとの卸売契約により、単位あたりのコストを大幅に削減できます。キャリアは寿命が有限である消耗品であることを忘れないでください。購入価格は、一度限りの資本支出としてではなく、アニーリング サイクルごとのコストとして評価してください。
最も重いコイルと最も熱いサイクルに基づいた規律ある選択プロセスは、常に最安のカタログキャリアを購入するよりも優れたパフォーマンスを発揮します。キャリアは実際の炉の条件に合わせて設計する必要があります。
アニーリングキャリアとワイヤーコイリングおよびアニーリング装置の統合
最新のワイヤ処理ラインでは、キャリアは単独では存在しません。コイルはワイヤーコイラーから外れ、キャリアに移送され、焼鈍炉内を通過します。コイラーは、コイルの寸法、巻き張力、キャリア上に置かれるワイヤの表面状態を決定します。コイラーが緩んだコイルや伸縮するコイルを生成した場合、キャリアはそれを修正できません。キャリアのエッジが鋭利な場合、完全に巻かれたコイルであっても傷がつきます。
最も重要な統合ポイントは、コイル内径とキャリアサポート直径の間の寸法の一致です。内径 500 mm のコイルは、外側のラップを押し付けずにコイルを内側の穴に保持するサポート上に設置する必要があります。キャリアは、コイルが少なくとも 2 つのリング上で支持され、サイクル全体にわたって大気がボアを通過できるように設計する必要があります。
ワイヤロープ加工業者は、焼きなましステップの最後に、切断、融着、テーパ加工などの追加の端部処理作業を行うことがよくあります。当社の製品群の RDQ1011 ワイヤ ロープ アニーリングおよびテーパー加工機は、アニーリングと端部成形のステップを 1 つの操作に組み合わせて、ほどけないコンパクトなテーパー付き端部を製造します。
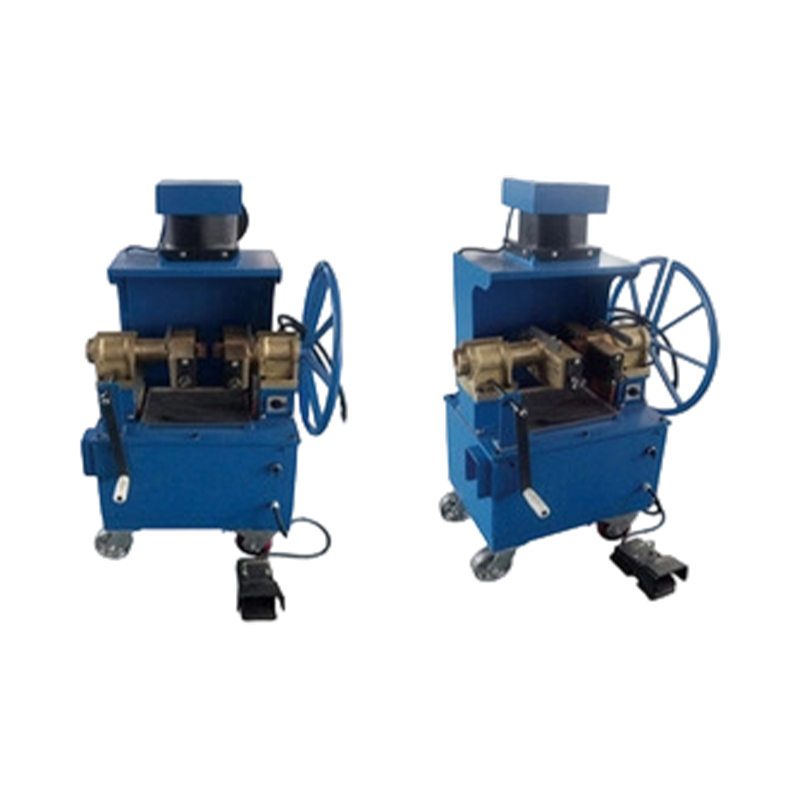 RDQ-1011 ワイヤーロープ焼鈍テーパー加工機 この機械は、焼きなましと端部成形を 1 つのステップで組み合わせ、コンパクトでほつれのないテーパー付き端部を製造します。操作が簡単で消費電力が低く、エレベーター、鉱山、クレーンのロープに適しています。 製品を見る→
コイリング側では、XT1600 ワイヤ ロープ巻取り機は、調整可能な張力でリールまたはコイルにワイヤ ロープを制御して巻き取ります。そのため、コイルはきれいで安定した形状でコイラーに残り、エッジを損傷することなくキャリアに移送できます。
 XT-1600 ワイヤーロープ繰出機 この機械は、張力を調整できるリールにワイヤー ロープを制御して巻き取るように設計されており、安全な移送のためにきれいで安定したコイルを保証します。高トルク、無段階速度調整、正確な長さ測定が特徴です。 製品を見る→
生産プログラムにコイル全体を再加熱せずに特定のワイヤ ロープの端を個別に焼鈍することが含まれる場合、RDQ1010 スチール ワイヤ ロープ焼鈍機はオペレータにそのタスク専用のワークステーションを提供するため、炉のエネルギー消費が削減され、プロセス チェーンが短縮されます。
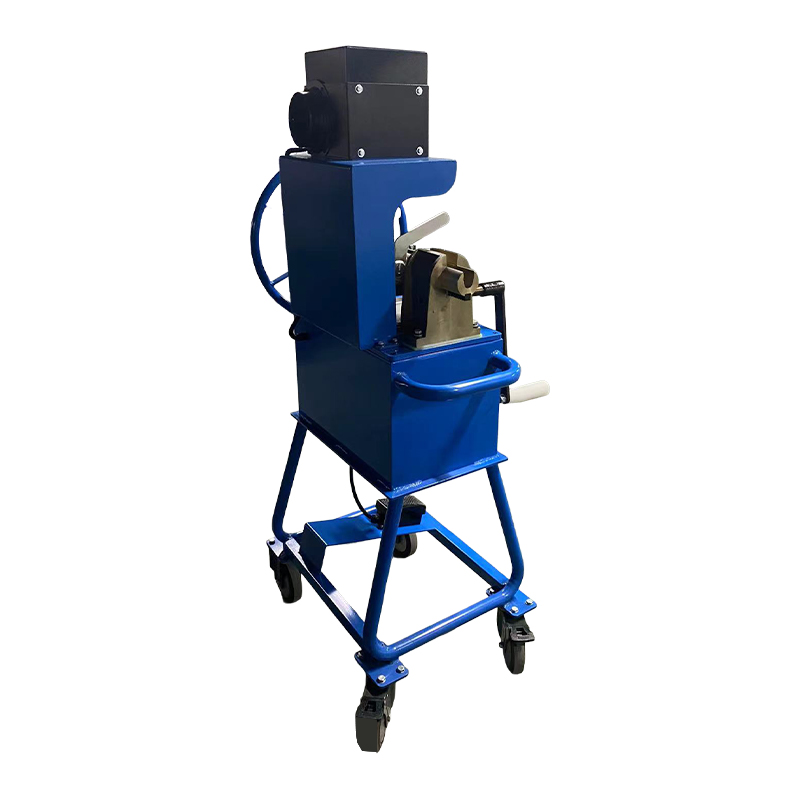 RDQ-1010 スチールワイヤーロープ焼鈍機 この専用のアニーリング ワークステーションは、コイル全体を再加熱することなく特定のワイヤ ロープの端を処理するため、炉のエネルギー使用量が削減され、プロセス チェーンが短縮されます。部品を交換することなく、複数のロープ寸法に対応します。 製品を見る→
キャリアの選択をコイラーの出力および仕上げ装置と調整することにより、プロセッサーは安定したコイル、安全な搬送、均一なアニーリング、一貫した端部形状などの連続的な材料フローを作成します。このフローにより、オペレーターがエッジの損傷の修復やコイルの再設定に費やす時間が短縮されるため、品質だけでなく労働効率も向上します。
キャリアはコイラーと炉の間の接続リンクです。寸法とサポートパターンを両方の機器に一致させることで、取り扱いと品質の問題を家族全体で排除できます。
アニーリングキャリアのメンテナンスと耐用年数
良く作られたアニーリングキャリアは何年も使用できますが、それは工場が決まったスケジュールで検査し、品質上の問題になる前に小さな損傷を修復した場合に限ります。キャリアを無視すると、鋭いバリ、支持プレートのたわみ、大量のスケールの堆積が発生し、傷や変色の欠陥を直接引き起こします。
最も重要なメンテナンス作業は、ワイヤに接触するすべての表面を定期的に検査することです。バリや溶接スパッタはすぐに平らに研磨する必要があります。歪んだサポートバーは、コイルスタック全体の圧力分布を変化させ、固着の危険性を高めるため、次の荷重の前にまっすぐにするか交換する必要があります。
| 周波数 | 検査項目 | 合格基準 |
|---|---|---|
| 各サイクルの後 | スケールの蓄積やバリが発生しないコイル接触面 | 0.5mmを超える突起物がないこと |
| 毎月 | サポート面全体の平坦度 | キャリア幅全体の偏差が 5 mm 未満 |
| 四半期ごと | 溶接状態と目に見える亀裂 | 10mm以上の亀裂は見当たりません |
| 炉キャンペーン前 | 材質 thickness at high-stress points | 元の厚さの少なくとも 70% が残っている |
素材によって洗浄方法が異なります。炭素鋼キャリアは、炉の計画停止中にワイヤーブラシまたはショットブラストを使用して洗浄できます。ステンレスおよび鋳造の耐熱性キャリアは、保護酸化層の損傷を避けるために、穏やかなブラストまたは化学酸洗いによって洗浄するのが最適です。高温のキャリアを水で急冷することは避けてください。熱衝撃によりフレームが歪み、寿命が短くなります。
修理作業はキャリア母材に適合した充填材を使用して実施してください。耐熱性キャリア上で通常の軟鋼溶接ワイヤを使用すると、急速に酸化して最初の破損点となる低合金ゾーンが形成されます。信頼できるメーカーは正しい修理ロッドを供給し、修理作業の積み重ねによりキャリアが不均一になった場合に支持面を再加工することもできます。
次のいずれかの状態が発生した場合は、交換の必要があります: 材料の薄さが元の厚さの 70% 未満である、耐荷重溶接部で繰り返される亀裂、支持面全体で 5 mm を超える永久変形、または洗浄では除去できないスケールの蓄積による開口部の損失。摩耗したキャリアをこれらの制限を超えて動作させると、コイル スタック全体が危険にさらされます。
キャリアのメンテナンスは品質管理であり、清掃ではありません。毎回の積み込み前に 30 分間検査を行うことで、バッチ全体を台無しにするような固着や傷による不合格を防ぎます。
FAQ: ワイヤーコイラー用アニーリングキャリア
ワイヤーコイラー用アニーリングキャリアは何に使用されますか?バッチアニーリング中にワイヤコイルをサポートして分離し、固着や傷を防ぎ、コイルスタックの周囲およびコイルスタックを通る炉の雰囲気循環を可能にし、安全な持ち上げと炉の装入のためにスタックを安定させます。 |
アニーリング中にワイヤーコイルがくっつくのはなぜですか?アニーリング温度では、直接接触している清浄な鋼表面は拡散によって結合する可能性があります。積層コイルによる圧縮圧力により接触度が増大するため、キャリア設計による接触面積の低減が主な対策となります。 |
アニーリングキャリアはどのような材料で作るべきですか?600°C 未満のサイクルでは、炭素鋼が経済的です。より高温の場合は、低合金耐熱鋼、ステンレス鋼 304 または 310S、または鋳造耐熱合金が推奨されます。選択は、ピークサイクル温度、雰囲気、および目標の耐用年数によって異なります。 |
1 つのアニーリングキャリア上にコイルを何個まで積み重ねることができますか?それはキャリアの設計、コイルの重量、炉の高さによって異なります。一般的なルールは、最下層の荷重をワイヤとキャリア材料の両方のクリープ限界未満に保つことです。中程度のワイヤ サイズでは 4 ~ 6 個のコイルが一般的です。 |
アニーリングキャリアの寿命はどのくらいですか?加工された炭素鋼キャリアは通常、低温使用で 2 ~ 4 年間持続しますが、耐熱鋳造キャリアは 8 ~ 12 年間持続します。洗浄方法と取り扱い上の注意は、材料のグレードと同じくらい重要です。 |
別のサプライヤーのキャリアを既存の炉で使用できますか?はい、設置面積、積み重ね高さ、オープンエリア、および材料グレードが炉とプロセスに一致する場合に限ります。評判の良いメーカーは通常、キャリアを製造する前に炉の図面とコイルのパラメータを要求します。 |
キャリアのアニールはサイクルタイムに影響しますか?大幅。開口面積が限られたキャリアでは、雰囲気交換と熱伝達が遅くなり、サイクル時間が 10 ~ 20% 延長される可能性があります。最適化されたキャリアにより、コイルスタック内の温度偏差が低減され、製品の品質を損なうことなくサイクルを短縮できます。 |
キャリア関連の問題のほとんどは、正しいタイプ、材質、検査ルーチン、およびワイヤ加工ライン全体を理解しているサプライヤーによって防止できます。
ワイヤーコイラー用キャリアのアニーリングに関する最終的な考え
アニーリングキャリアは、ワイヤー加工工場の静かな主力製品です。これらはすべてのサイクルを監視し、すべての温度変動を吸収し、コイルスタックの全重量を支えますが、欠陥率が上昇した場合にレビューされる最後のコンポーネントになることがよくあります。現場から得られた証拠は一貫しています。キャリアの形状、材料、状態が、安定したアニーリングプロセスと断続的なスクラップを生成するプロセスの違いです。
キャリアを選択するときは、最も重いコイル、最も高温のサイクル、雰囲気の種類、コイラーから炉までの取り扱いルートなど、独自のプロセス データから開始します。キャリアのタイプと材質をこれらの番号と照合し、材質を認証できるメーカーから購入し、決まったスケジュールでキャリアを検査します。適切に設計されたキャリアのコストは、キャリアが保護するコイルの価値のほんの一部です。
ワイヤ ロープ加工ラインを運用していて、コイリング、リーリング、アニーリング、テーパリング、プレスなどのチェーンを完成させるための設備が必要な場合、当社は、この記事で説明されているのと同じ生産ロジックで連携して動作するように設計された機械を提供します。この Web サイトで製品範囲を確認するか、コイル パラメータと炉の図面を当社のエンジニアリング チームに問い合わせることができます。
適切に選択されたアニーリング キャリアと規律あるメンテナンスを組み合わせると、固着や引っかき欠陥を半分以上減らすことができ、通常、ワイヤ コイル アニーラーで最もコスト効率の高い信頼性向上が可能になります。
ニュース
-
-
12 ミリメートルのワイヤ ロープ、4.5 メートルの完成スリング、切断時の誤差は 10 mm です。月曜日の朝、多くの玉掛け販売店が遭遇する一連の流れは、図面の指示通りにアイが着地せず、石突を切断する必要があり、準備に 3 分かかったロープの一部がスクラップ箱に捨てられることです。カット自体は 1 秒もかからず、その後のすべては結果によって決まります。 この記事で主張して...
READ MORE -
それぞれ長さ 3.75 メートルで、一端にかしめられたアルミニウム スリーブが付いている 120 個の同一のワイヤ ロープ スリングを製造する契約を獲得したばかりの作業場を想像してください。オペレーターはカットオフホイールを設置し、最初のロープを手で測定します。 2枚目は数ミリ長くなります。 3つ目はまた短いです。滑走が終了するまでに、10 本のスリングが許容長さの許容範囲を超えてしま...
READ MORE -
コイリング ヘッドは、ワイヤ ロープ、焼きなましたワイヤ端、またはワイヤ ロッドを受け取り、厳密に制御されたスパイラル コイルを形成する回転アセンブリです。ワイヤ ロープ スリング、ケーブル端末、または巻き取りパッケージを製造するメーカーにとって、コイリング ヘッドは耐荷重性があり、生産ラインの形状を規定するコンポーネントです。設計を誤ると、ロープのねじれ、コイル径のばらつき、端切れの...
READ MORE -
東南アジアのワイヤロープ加工業者は最近、コイル同士がくっついて外層に修復不可能なほどの傷がついていたため、焼きなまししたバッチの30パーセント近くを不合格にした。炉のプロファイルは正しく、保護雰囲気は安定しており、サイクル タイムは材料仕様と一致していました。欠陥は熱処理自体に起因するものではありません。これらは、サイクル中にコイルを保持するワイヤーコイラーのアニーリングキャリアから来...
READ MORE
Xingtai と連絡を取り合いましょう。

カスタム油圧機器や技術的な相談が必要な場合は、お問い合わせください。 Xingtai セールスおよびエンジニアリング チームまでお気軽にお問い合わせください。
クイックリンク
製品カテゴリー
お問い合わせ
-
 +86-523-86934677
+86-15896002505 -
 [email protected]
-
 +86-15896002505
-
 中国台州市高港港街龍崗路3号。

