

アイスリングは完璧に見えても、それでも負担になることがあります。硬度認定されたアルミニウム製フェルールを使用し、適合するダイで全トン数でプレスされた 16 mm フェルールで固定されたワイヤ ロープ アイ スリングは、たとえ 2 つが同じラックに並べて設置されていたとしても、フェルールが必要とするトン数に達しなかったショップ プレスで圧搾された製品とまったく同じ製品ではありません。その...
READ MOREそれぞれ長さ 3.75 メートルで、一端にかしめられたアルミニウム スリーブが付いている 120 個の同一のワイヤ ロープ スリングを製造する契約を獲得したばかりの作業場を想像してください。オペレーターはカットオフホイールを設置し、最初のロープを手で測定します。 2枚目は数ミリ長くなります。 3つ目はまた短いです。滑走が終了するまでに、10 本のスリングが許容長さの許容範囲を超えてしまいます。一部は廃棄する必要があり、遅れにより納期が遅れます。これはまさに、適切に設計された長さに合わせたカットプロセスによって解決される問題です。
ワイヤ ロープ加工における長さに合わせた切断とは、ロープを正確で再現可能な長さに切断し、目的の終端に備えて端を準備することを意味します。それは単一のアクションではありません。これは、測定、切断、端処理、そして多くの場合スエージングを含む制御されたシーケンスです。リフティングスリングのメーカー、サプライヤー、卸売業者にとって、長さに合わせて切断するプロ仕様のラインとランダムな切断ベンチの違いは、多くの場合、安全記録、スクラップ率、顧客からの苦情に現れます。
キーポイント: 繰り返し可能な長さに合わせた切断作業は、安全で効率的なワイヤ ロープ スリングの基礎です。
ワイヤーロープ加工における「長さに切る」とはどういう意味ですか?
「長さに合わせてカット」とは、ワイヤー ロープをバルク コイルから指定された寸法 (通常は指定された公差に従って切断する) に切断するときに使用される製造用語です。通常の切断とは異なり、長さを合わせて切断する作業では、スリーブ、指ぬき、アイなどのエンドフィッティングをさらに調整することなく取り付けることができる同一の部品を製造する必要があります。最終製品は、シングルレッグ スリング、ブリッジ ロープ、ステイ ケーブル、またはタイダウン アセンブリなどになります。
一般的な公差要件は、設計図面または調達仕様から決まります。多くのリフティングスリング用途では、切断長さの ±1% の公差が一般的です。短い長さの場合、±5 mm の絶対公差がよく使用されます。オフショアおよび航空宇宙用途では、さらに厳密な制御が必要になる場合があります。切断機、測定方法、オペレーターのスキルはすべて、これらの数値が満たされるかどうかに影響します。
ワイヤロープは撚り合わせた製品であるため、切断工程によってもロープの状態が変化します。端が荒れていたり、ほつれたりしていると、かしめたスリーブをきれいに受け入れることができません。このため、専門的な長さに合わせて切断するには、ソケットやフェルールを取り付ける前に、端の焼きなまし、テーパー加工、加熱または融着を行う必要があります。
キーポイント: 長さに合わせて切断することは、単なる切断作業ではありません。ワイヤ ロープ アセンブリ全体の寸法基盤を構築します。
正確な長さのカットが安全性とコストにとって重要である理由
長さの精度はスリングの荷重角度に直接影響します。片方の脚でスリングが 10 mm 長すぎたり短すぎたりすると、荷重の分散が不均等になります。 2 脚スリングの場合、これにより片方の脚の張力が定格容量を超えて増加する可能性があります。これは表面的な問題ではありません。それは吊り上げの安全性の問題です。
製造において、長さが不正確であると、再加工に費用がかかります。ロープが長すぎると、かしめた後にフィッティングを損傷せずにロープをトリミングすることが不可能になる可能性があります。短すぎると全体がスクラップになってしまいます。多くのバッチ注文を管理する OEM サプライヤーや卸売業者にとって、これらの損失は 1 年にわたってかなりの額になる可能性があります。
繰り返しの長さによっても生産性が向上します。すべてのカットピースが同じ寸法でスウェージングステーションに到着すると、オペレーターはプレスを一度セットアップすれば、すべてのピースを迅速に処理できます。これは大量生産の場合に特に重要です。
最後に、監査された品質システムではトレーサビリティが求められることがよくあります。適切な長さにカットされたラインは、公称長さ、測定長さ、バッチ番号を記録し、ASME B30.9 や EN 13414 などの規格への準拠をサポートします。
結論: 長さを正確にカットすることで、素線の早期破損を防ぎ、スクラップを減らし、再現性のある組み立てを可能にします。
ワイヤーロープを長さに合わせて切断するステップごとのプロセス
信頼性の高い長さの切断操作は、ロープを保護し、後の終端をサポートするシーケンスに従います。正確な順序は異なる場合がありますが、中心的な手順は同じです。
- 測定と供給: ワイヤ ロープはコイルまたはリールから測定ホイールまたはレーザー センサーを介して引っ張られます。カウンターが長さを記録し、目標値で送りを停止します。これにより、すべてのロープに手動でマークを付ける必要がなくなります。
- ロープを切る: 切断ユニットには、鋸、研磨ホイール、または油圧ブレードを使用できます。専用のカット&テーパー加工機でカットとテーパー加工を組み合わせます。過度の熱損傷を与えずに端をきれいにするには、機械的切断が推奨されます。
- 端部の焼きなましまたはテーパー加工: 切断後、端部のストランドを融着するか先細にする必要があり、フィッティングを押したときに解けないようにする必要があります。 RDQ1012 などのワイヤ ロープの切断およびテーパ加工機は、端を局所的に加熱し、滑らかな円錐形の先端を形成します。この手順は、ロープをスリーブに通す前、またはロープをソケットに挿入する前に不可欠です。
- エンドフィッティングをかしめる: 完成したロープの端はアルミニウムまたはスチールのスリーブ内に配置され、油圧プレスで半径方向に高い圧力が加えられます。プレスによってスリーブがロープのストランドに押し込まれ、強力な機械的接合が形成されます。スエージング力は、スリーブ、ロープの直径、構造に一致する必要があります。
- 最終検査: 圧着されたスリーブは合否ゲージでチェックされます。ロープに軽い張力をかけた状態で全長を確認します。規格外の製品は梱包前に拒否されます。
 RDQ-1012 ワイヤーロープの切断およびテーパー加工機により、正確な端部処理が可能 この機械はロープの端をきれいな円錐形または螺旋形に溶かし、スウェージングへの移行をよりスムーズにします。部品を交換することなく、一定の直径範囲内のエレベーター、鉱山、クレーンのロープに適しています。 製品を見る→
切断とテーパリングの段階では、多くのワークショップが失敗します。単純なアングルグラインダーでは端が粗くなり、スリーブに送り込むのが困難になります。切断とテーパー加工用に設計された機械を使用すると、次のスウェージング ステップをより一貫して行うことができます。
重要なポイント: 操作の順序が重要です。端部の準備を省略すると、スエージング プレスで信頼性の高い終端処理を行うことができなくなります。
適切な長さにカットする機器の選択
信頼性の高い長さのカットラインを構築するには、切削工具の枠を超えて考える必要があります。主要なコンポーネントは、デコイルまたはペイオフ システム、測定装置、切断およびテーパー加工機、および油圧スエージング プレスです。別々に購入した場合は、一緒に動作することを確認する必要があります。 1つのメーカーから購入すれば、互換性はすでに解決されています。
以下の表は、ワイヤー ロープを長さに合わせて切断するワークショップで使用される主な機械タイプの簡単な比較を示しています。
| マシンタイプ | 主な機能 | 典型的な出力 |
|---|---|---|
| 切断・テーパー加工機 | ロープを切断し、先端を溶着します | きれいな先細りのロープ端はかしめの準備ができています |
| アニーリング・テーパー加工機 | 端部を焼きなましてテーパーを形成します | 高強度アセンブリ向けの応力緩和されたテーパーエンド |
| 油圧スウェージングプレス | スリーブとソケットをロープに押し付けます | 制御された圧縮による終了処理 |
| 測定およびペイオフ装置 | コイルからロープを送り、測定する | 最小限のオペレータ入力で一貫した切断長さを実現 |
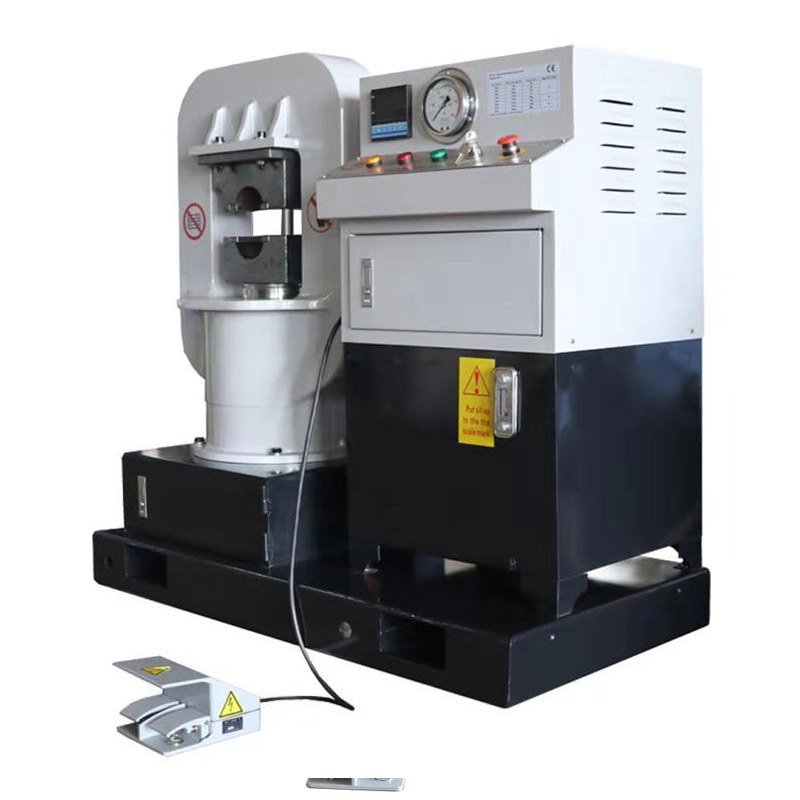 GT-200 小径スリーブ用バスケットフレームスチールワイヤーローププレス 2 ~ 24 mm のロープにスリーブをプレスするのに最適なこの CE 認定プレスは、コンパクトなバスケット フレーム、任意の位置で停止できるピストン、および一貫したスリング終端のための簡単な操作を備えています。 製品を見る→
スエージング プレスを選択するときは、最大ジョー開口部、プレス力、および金型の互換性を確認してください。たとえば、一般的な直径範囲の 6x19 および 6x37 ロープに使用されるスリーブには、GT200 バスケット フレーム プレスで十分なことがよくあります。また、プレスはストランドの損傷を避けるために、素早いアプローチ ストロークとゆっくりとしたプレス ストロークを提供する必要があります。
 信頼性の高いロープ終端用の DIN3093 準拠のアルミニウム製フェルールまたはスリーブ この DIN3093 準拠のアルミニウム フェルールは、4 ~ 20 mm のロープ直径に適合し、安全な耐腐食性の圧着を提供し、適切なプレス ダイと組み合わせた場合に引き抜きのリスクを軽減します。 製品を見る→
金具も忘れずに。アルミニウム製フェルールは、圧力を受けると変形してロープの輪郭に適合するため、長さに合わせてカットされたスリングの製造に広く使用されています。フェルールの材質、内径、肉厚はロープと適合する必要があります。一般的なフェルールを間違った合金で使用すると、早期に抜けてしまう一般的な原因になります。
完全な選択については、を参照してください。 ワイヤーロープソケットプレス機のラインナップ 最大ロープ径と必要な押し付け力に適合するモデルを確認してください。
選択ルール: 切断、テーパー、スエージング装置を独立した機械としてではなく、1 つのシステムとして組み合わせます。
長さに合わせてカットする一般的な間違いとその回避方法
- 手動のテープ測定に頼る: 手作業によるマーキングは、特に長いロープの場合、人的ミスを招きます。ペイオフ システムで測定ホイールまたはエンコーダを使用します。
- ロープの伸びを無視する: 張力のかかったロープは、測定するとわずかに伸びますが、切断後にはね返る可能性があります。再現可能な低い張力で測定するか、ロープの構造に補正係数を適用します。
- 間違った切断方法を使用すると、 研磨ホイールからの熱により、コアと隣接するストランドが損傷する可能性があります。熱に弱いロープの場合は、油圧シャー、または加熱を制御した専用の切断および先細り加工機を使用してください。
- 終了準備をスキップする: ロープを切断し、端を未加工のままにすると、かしめることが困難になり、スリーブが滑る可能性があります。フェルールに押し込む前に、必ず端を先細にするか融着してください。
- 小型印刷機の選択: トン数が不十分なプレスではスリーブを完全に閉じることができず、引き抜き力が低下します。スリーブに必要な圧縮荷重に対するプレス力を確認してください。
- 最初の部分以降は検証されていません: 最初の切断片が正しい場合、オペレーターは多くの場合、残りの部分も正しいと想定します。バッチ交換またはブレード交換のたびに、長さとゲージを再度確認してください。
重要なメッセージ: 長さに合わせて切断された欠陥のほとんどは、ロープ自体に起因するものではなく、プロセス管理に起因します。
長さに合わせてカットする機械のメンテナンスのヒント
長さに合わせてカットされた機械は、精度を維持するために定期的なケアが必要です。ダイスの緩み、ブレードの磨耗、油圧バルブの汚れはすべて、出力に変化をもたらします。
切断刃またはシャーエッジを頻繁に点検してください。切れ味の悪い刃は端が粗くなり、ロープが変形する可能性があります。加熱テーパリングユニットの場合は、温度と滞留時間を監視してください。温度が高すぎるとコアが溶ける可能性があります。温度が低すぎると、テーパーが弱くなります。
油圧プレスの場合は、オイルレベル、圧力、シリンダーシールを確認してください。オイルが汚染されていると、圧力スパイクや不規則なスエージングが発生します。メーカーが推奨する粘度および交換間隔を使用してください。
長さ測定システムも校正します。エンコーダホイールの直径に小さな誤差があると、長期にわたって累積的な誤差が生じる可能性があります。少なくとも週に 1 回、ホイールを清掃し、テスト長さと照らし合わせてホイールの周長を確認してください。
完全にフォローしてください ワイヤーロープ油圧プレスのメンテナンス上の注意事項 計画外のダウンタイムを回避するため。
覚えておいてください: 予防メンテナンスは、不合格になったスリングのバッチを再加工するよりも安価です。
カットワイヤーロープに関するよくある質問
ワイヤーロープのどのような長さに切断されますか?長さに合わせて切断することは、制御された公差でコイルから指定された寸法にワイヤ ロープを切断することを意味します。実際には、かしめられたスリーブまたはソケットを受け入れることができるようにロープの端を準備することが含まれます。その結果、スリング、タイダウン、または構造ケーブルに使用される、すぐに組み立てられる部品が得られます。 |
ワイヤーロープを所定の長さに切断する場合、どの程度の公差を達成できますか?一般的なスリング作業の一般的な公差は、切断長さの ±1% です。多くの製造図面では、短い部分に対して ±5 mm が使用されます。ハイエンドのアプリケーションでは、より厳密な制御が必要な場合があり、通常、精密な測定ホイール、安定したペイオフ張力、および校正された切断機が必要になります。 |
長さに合わせてカットしたロープをスウェージングする前に焼きなましは必要ですか?アニーリングは必ずしも必要というわけではありませんが、何らかの形での端処理が必要です。ロープの端を先細にするか融着させると、ストランドの広がりが防止され、ロープをスリーブに押し込みやすくなります。また、焼きなましにより硬度が低下し、スリーブの噛み込みがより均一になるため、高強度のアセンブリに役立ちます。 |
手動切断ホイールは、所定の長さに切断する作業に使用できますか?手動切断ホイールは、単純な修理作業には使用できますが、長さを合わせて切断する生産作業にはお勧めできません。一貫性のない端が生成され、熱による損傷が発生し、オペレータのスキルに大きく依存します。専用のワイヤー ロープ切断およびテーパー加工機により、再現可能な長さ、きれいな端、次のスウェージング ステップに向けた準備されたテーパーが得られます。 |
適切な長さにカットされたスリングに適した油圧スウェージング プレスを選択するにはどうすればよいですか?ロープの直径、スリーブの寸法、必要な引き抜き力に基づいてプレスを選択します。ジョーの開き具合、加圧力、金型の適合性、サイクル速度を確認してください。 GT200 のようなバスケット フレーム プレスは、多くの 6x19 および 6x37 ワイヤー ロープ構造の実用的な出発点です。ソケットも製作する場合は、より大きなモデルが必要になる場合があります。 |
FAQ の最後のメモ: 長さを合わせてカットするという質問に対する適切な答えは、常に一貫した測定、制御された切断、および検証されたスウェージングに帰着します。
適切な長さに切断されたワイヤ ロープの生産は、1 台の機械で決定できるわけではありません。測定、切断、端処理、かしめ、検査を連携したシステムです。各ステップに適切な機器を選択し、その機器を管理下に置くことで、メーカー、サプライヤー、卸売業者は安全で一貫したアセンブリを提供できます。
小規模な索具工場でも、大規模なケーブル組立工場でも、信頼性の高い切断およびテーパ加工機を使用し、適切なサイズの油圧プレスと組み合わせて、認定されたアルミニウムまたはスチール製のフェルールを使用します。この組み合わせにより、長さに合わせてカットする作業に必要な再現性が得られます。
最終的な考え: 機械ハードウェアと同じくらいプロセス制御に投資すれば、長さに合わせてカットした出力は何年も許容範囲内に留まります。
ニュース
-
-
12 ミリメートルのワイヤ ロープ、4.5 メートルの完成スリング、切断時の誤差は 10 mm です。月曜日の朝、多くの玉掛け販売店が遭遇する一連の流れは、図面の指示通りにアイが着地せず、石突を切断する必要があり、準備に 3 分かかったロープの一部がスクラップ箱に捨てられることです。カット自体は 1 秒もかからず、その後のすべては結果によって決まります。 この記事で主張して...
READ MORE -
それぞれ長さ 3.75 メートルで、一端にかしめられたアルミニウム スリーブが付いている 120 個の同一のワイヤ ロープ スリングを製造する契約を獲得したばかりの作業場を想像してください。オペレーターはカットオフホイールを設置し、最初のロープを手で測定します。 2枚目は数ミリ長くなります。 3つ目はまた短いです。滑走が終了するまでに、10 本のスリングが許容長さの許容範囲を超えてしま...
READ MORE -
コイリング ヘッドは、ワイヤ ロープ、焼きなましたワイヤ端、またはワイヤ ロッドを受け取り、厳密に制御されたスパイラル コイルを形成する回転アセンブリです。ワイヤ ロープ スリング、ケーブル端末、または巻き取りパッケージを製造するメーカーにとって、コイリング ヘッドは耐荷重性があり、生産ラインの形状を規定するコンポーネントです。設計を誤ると、ロープのねじれ、コイル径のばらつき、端切れの...
READ MORE -
東南アジアのワイヤロープ加工業者は最近、コイル同士がくっついて外層に修復不可能なほどの傷がついていたため、焼きなまししたバッチの30パーセント近くを不合格にした。炉のプロファイルは正しく、保護雰囲気は安定しており、サイクル タイムは材料仕様と一致していました。欠陥は熱処理自体に起因するものではありません。これらは、サイクル中にコイルを保持するワイヤーコイラーのアニーリングキャリアから来...
READ MORE
Xingtai と連絡を取り合いましょう。

カスタム油圧機器や技術的な相談が必要な場合は、お問い合わせください。 Xingtai セールスおよびエンジニアリング チームまでお気軽にお問い合わせください。
クイックリンク
製品カテゴリー
お問い合わせ
-
 +86-523-86934677
+86-15896002505 -
 [email protected]
-
 +86-15896002505
-
 中国台州市高港港街龍崗路3号。

